Уголок ценят за технологичность: его легко резать, стыковать и крепить. Но именно в узлах чаще всего и кроются ошибки — от них зависит, реализует ли конструкция расчётную несущую способность. У уголка есть особенность, которую нельзя игнорировать: он несимметричен, и усилие в нём почти всегда приложено с эксцентриситетом. Как это учитывают в узлах — ниже.
Главная особенность: эксцентриситет
Центр тяжести уголка не лежит на линии крепления полки. Когда уголок работает на растяжение и прикреплён одной полкой, усилие передаётся не по оси элемента, а со смещением. Возникает дополнительный изгибающий момент, а работает фактически не всё сечение, а преимущественно прикреплённая полка.
Практический вывод: чем ближе линия крепления к центру тяжести, тем лучше работает узел. Поэтому в ответственных решётчатых конструкциях уголки крепят так, чтобы оси элементов сходились в одной точке узла, а при возможности используют парные уголки, симметрично расположенные относительно фасонки.
Сварные соединения
Сварка — основной способ соединения уголка. Чаще всего применяют угловые швы по кромкам полки: фланговые (вдоль усилия) и лобовые (поперёк). Практика простая: фланговые швы воспринимают основную долю усилия, лобовой шов помогает распределить его и уменьшить эксцентриситет.
Важный момент — распределение швов по обушку и перу. У прикрепляемой полки со стороны обушка (утолщённой части у вершины угла) сосредоточена большая доля площади сечения, поэтому шов по обушку делают длиннее, чем по перу. Такое распределение приближает равнодействующую швов к центру тяжести и снижает изгиб в узле.
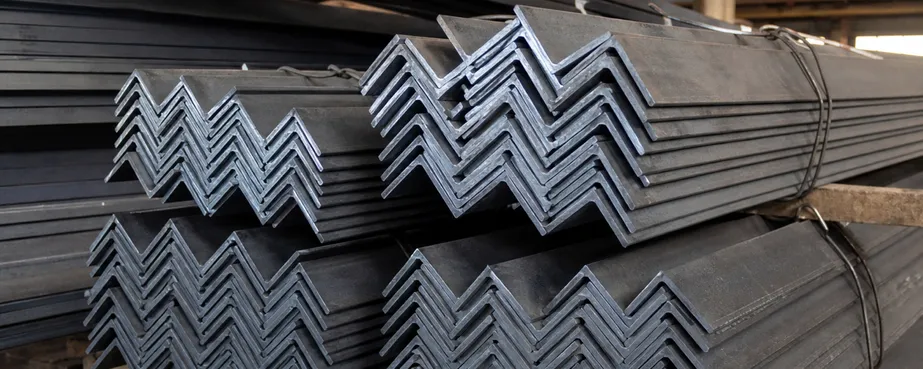
Толщину и катет шва назначают исходя из толщины полки: для тонких полок излишне большой катет приводит к прожогам и перегреву, для толстых — недостаточный катет не обеспечит прочности. На складе ЮУМПК равнополочный уголок по ГОСТ 8509-93 представлен полками от 20×20 до 200×200 мм с толщинами от 3 мм и выше, из сталей Ст3, С255, С355 и 09Г2С — под каждую толщину подбирается свой режим сварки.
Болтовые соединения
Болты применяют там, где нужен монтажный узел, разборность или невозможна сварка на месте. Здесь работают свои правила: минимальные расстояния от отверстия до кромки и между отверстиями, размещение отверстий по рискам (стандартным линиям сверления на полке), а также ограничение по количеству болтов в ряду.
Типичная ошибка — сверлить отверстия «на глаз», ближе к кромке, чем допустимо: под нагрузкой полка вырывается по кромке. Рядом с ней стоит другая — не учитывать ослабление сечения отверстиями, хотя расчёт растянутого элемента ведут по площади нетто, то есть за вычетом отверстий.
Косынки и фасонки
Косынка (фасонка) — листовая деталь, к которой сходятся несколько элементов узла. Она решает сразу две задачи: собирает элементы в одной точке и передаёт усилия между ними без перекосов. Толщину косынки подбирают по толщине примыкающих полок и по действующим усилиям, а форму — так, чтобы швы располагались симметрично относительно осей элементов.
Косынки удобно вырезать из листового проката вместе с остальными деталями узлов, планируя раскрой заранее — это дешевле, чем резать на месте по факту.
Стыковка уголка по длине и несимметричные узлы
Стыковать уголок по длине лучше не встык, а с накладками: ставят уголковую накладку большего сечения или пару листовых накладок на каждую полку. Стык размещают в зоне меньших усилий и не собирают все стыки конструкции в одном сечении.
Если усилие в узле направлено преимущественно вдоль одной оси или нужно развить одну полку под крепление, рационально применить неравнополочный уголок по ГОСТ 8510-86: он позволяет разместить крепёж на широкой полке и уменьшить эксцентриситет.
Коррозия в узлах
Узел — самое уязвимое место конструкции с точки зрения коррозии. В стыках парных уголков и под накладками образуются щели, куда затекает влага и откуда её невозможно вытеснить. Поэтому в наружных конструкциях щелевые зазоры либо герметизируют, либо конструктивно исключают, а сварные швы зачищают от шлака перед окраской. Для конструкций, работающих на морозе и под динамикой, узлы выполняют из низколегированного уголка 09Г2С, сохраняющего вязкость при отрицательных температурах.
Подготовка кромок и порядок сборки
Качество узла закладывается ещё до сварки. Кромки после резки зачищают от окалины, заусенцев и грата, поверхности в зоне шва очищают от ржавчины и загрязнений. При сборке элементы фиксируют прихватками, проверяют геометрию узла и только затем варят основные швы — переваривать перекошенный узел дороже, чем потратить время на выверку.
Порядок наложения швов тоже влияет на результат: при сварке длинных швов сталь ведёт, и элемент может уйти от проектного положения. Поэтому швы накладывают участками вразбежку, а в ответственных узлах контролируют геометрию по ходу работы.
Уголок всех ходовых полок и толщин лежит на складе ЮУМПК в Челябинске — прямые поставки от производителя, опт и розница, резка в размер. Для узлов это означает меньше отходов и меньше подгонки по месту.
Опишите конструкцию и усилия в узлах — подберём уголок нужной полки, толщины и марки стали, посчитаем металл на накладки и косынки и отгрузим со склада в Челябинске. Телефон: +7 (351) 776-32-31.